


ASA nyomtatás: beállítások, tippek és trükkök a sikeres 3D nyomatokhoz
Az ASA kiváló tulajdonságai miatt népszerű filament a 3D nyomtatásban. Remekül ellenáll az UV-sugárzásnak, a víznek és a vegyszereknek, és igényesebb környezetben is jól teljesít. Az ASA nyomtatása azonban nehéz lehet, ha kezdő vagy, illetve még nem dolgoztál ezzel az anyaggal. Ebben az esetben olvasd tovább cikkünket: részletesen bemutatjuk az ASA nyomtatásának tudnivalóit.
Az ASA jellemzői
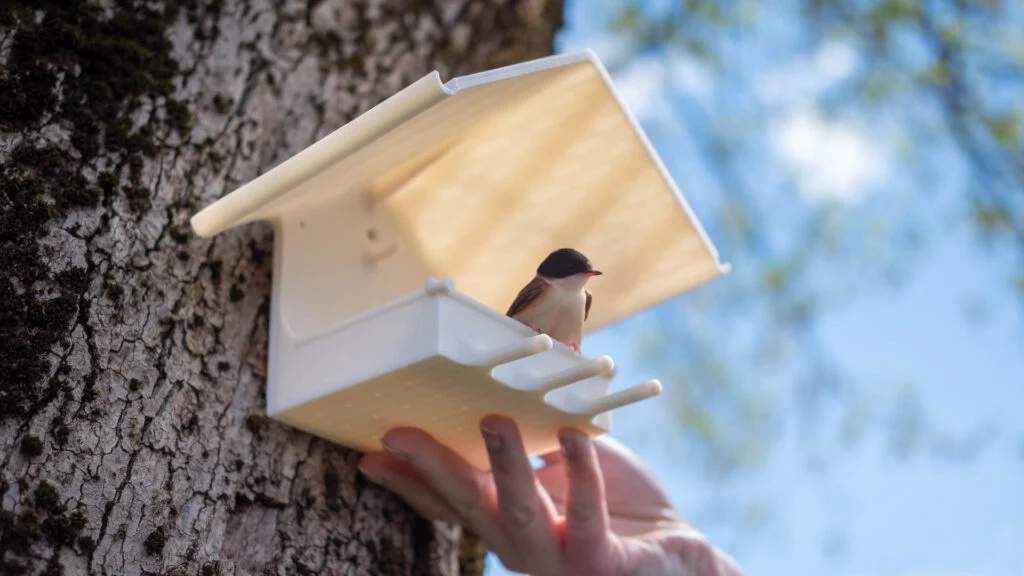
Az ASA hőre lágyuló műanyag, amely az ABS szilárdságát és tartósságát jobb UV- és időjárásállósággal ötvözi. Ezért kiváló választás kültéri felhasználásra, például autóalkatrészekhez, kerti eszközökhöz és funkcionális prototípusokhoz.
Az ASA nyomtatásának legfontosabb beállításai és tippjei
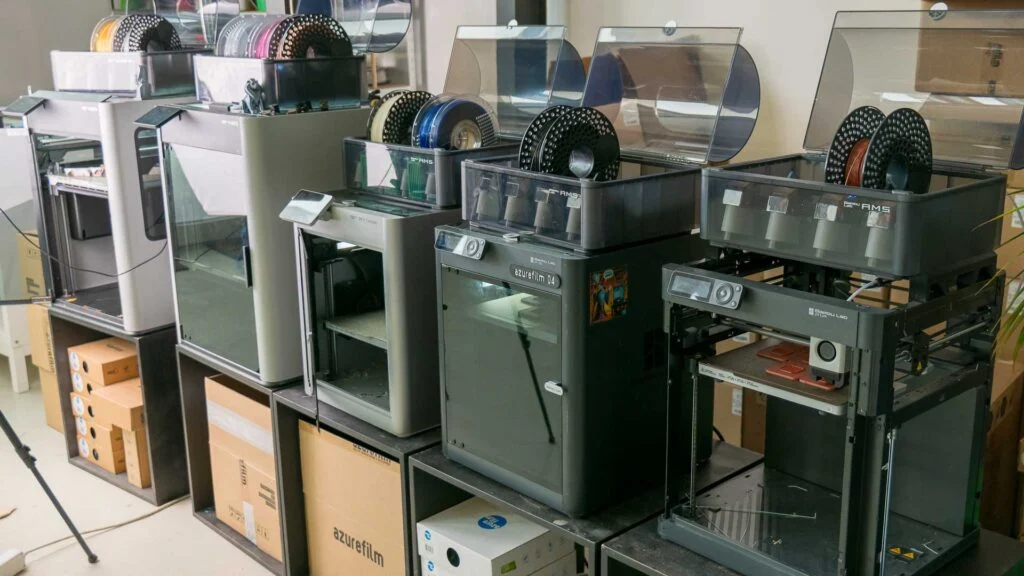
Használj zárt nyomtatót
Az ASA nagyon érzékeny a hőmérséklet-ingadozásra, amely vetemedést vagy repedést okozhat. Ezért mindig érdemes zárt nyomtatót használni. Ezzel egyenletes hőmérsékletet tarthatsz fenn, és csökkentheted a deformáció kockázatát.
Fontos: Ennél az anyagnál elengedhetetlen a megfelelő szellőzésű, zárt nyomtató, mert a melegítéskor keletkező gőzök egészségkárosítók lehetnek.
A jó tárgyasztal-tapadás alapvető az ASA 3D nyomtatásához
A sikeres ASA nyomatokhoz megfelelő tapadás szükséges:
- Tárgyasztal-hőmérséklet: állítsd 90–120 °C közé.
- Nyomtatófelület: ragasztóréteggel kezelt üveg- vagy PEI-lap jól használható ASA-hoz.
- Tapadásjavítók: használj 3Dlac ragasztóspray-t, hajlakkot vagy kontakt ragasztót, például Magigoo-t.
Optimalizáld a fúvóka hőmérsékletét
Az ASA általában 240–260 °C-os fúvókahőmérsékleten nyomtatható a legjobban. A pontos érték a nyomtató típusától függ. Érdemes 240 °C-ról indulni, majd szükség szerint módosítani.
Szabályozd a hűtést
A PLA-val ellentétben az ASA nem igényel erős hűtést. A túlzott hűtés vetemedést és gyenge rétegtapadást okozhat. Az első néhány rétegnél 20–30%-os ventilátorteljesítményt vagy teljesen kikapcsolt ventilátort javasolunk.
Haladó tippek a jobb ASA nyomatokhoz
Használj brimet vagy raftot
A vetemedés további csökkentéséhez érdemes brimet vagy raftot használni. A brim néhány további réteget ad a nyomat alapja köré, a raft pedig alapréteget képez a modell alatt. Mindkét megoldás javítja a tárgyasztalhoz való tapadást, és csökkenti a vetemedést.
Szárítsd meg a filamentet
Az ASA higroszkópos, vagyis nedvességet vesz fel a levegőből. A nedves filament ronthatja a nyomat minőségét, például szálazást és buborékokat okozhat. Tárold az ASA-t száraz dobozban, vagy használat előtt szárítsd filament-szárítóban vagy ételaszalóban 50 °C-on, 4–6 órán keresztül.
Állítsd be a nyomtatási sebességet
A túl gyors nyomtatás olyan problémákat okozhat, mint a gyenge rétegtapadás és a vetemedés. Lassítsa le az első réteget a megfelelő tapadás érdekében. A biztonság kedvéért mindig választhatja az AzureFilm ASA filamentet, mert nagy sebességű, és hibátlan nyomtatást tesz lehetővé akár 350mm/s körüli sebességnél is.
Utókezelés
A legtöbb 3D nyomtatási anyag jól utókezelhető, és kiváló felületi minőség érhető el vele. Az ASA nyomatok könnyen csiszolhatók, festhetők vagy acetonnal simíthatók. Az acetonos simításhoz gőzfürdőt használj. Mivel ez nem a legegyszerűbb eljárás, javasoljuk az alábbi videó megtekintését, amelyben négy anyag, köztük az ASA utókezelését teszteltük.
Záró gondolatok
Az ASA sikeres nyomtatásához figyelni kell a részletekre, és érdemes kísérletezni a beállításokkal. Zárt nyomtatóval, megfelelő tárgyasztal-tapadással, szabályozott hűtéssel és száraz filamenttel kiváló minőségű, tartós, időjárásálló nyomatokat készíthetsz. Akár funkcionális prototípusokat, akár kültéri alkatrészeket gyártasz, az ASA sokoldalú filament, amely megfelelő beállításokkal remek eredményt ad.


