


Mit jelent az FDM nyomtatás?
Az FDM technológia számos iparágban nagyon népszerű. Ebben a cikkben az FDM nyomtatás rejtelmeibe vezetünk be: Mit jelent az FDM, részletezni fogjuk az FDM fogalmát és sajátosságait, hogyan működik, tulajdonságai és kompatibilis filamentek. Ugyanakkor, lépésről-lépésre bemutatjuk a folyamatot, előnyeit és hátrányait, gyakori problémákat és ezek elhárítását. Olvasd el tehát alaposan alábbi cikkünket, hogy megtudd, hogyan tudsz javítani modelljeid minőségén.
Bevezetés az FDM nyomtatás rejtelmeibe
Az FDM az iparágakban leggyakrabban használt technológia és világszerte a legtöbb nyomtató működése ezen a technológián alapszik. Valószínűleg ez a legelső technológia amire gondolsz, ha a „3D nyomtatás” kifejezést hallod.
Miben áll az FDM nyomtatás?
A Fused Deposition Modeling egy olyan eljárás, amelynek során a tárgyakat egymásra kerülő anyagrétegek hozzáadásával hozzák létre. Ehhez a folyamathoz hőre lágyuló műanyag filamentekre van szükség. A filament szálak az extruderbe kerülnek, amely viszont minden egyes rétegben oda juttatja az anyagot ahová kell, így készül el a modell vagy lenyomat.
Az FDM nyomtatás az additív gyártásnak (AM) nevezett alapvető módszert használja. Ez a módszer pontosan az ellenkezője a hagyományos gyártási módszernek, amelyik szubtraktív és a modell elkészítéséhez egy anyagtömb darabjainak levágását foglalja magába.
Az FDM eljárás jobb megértése
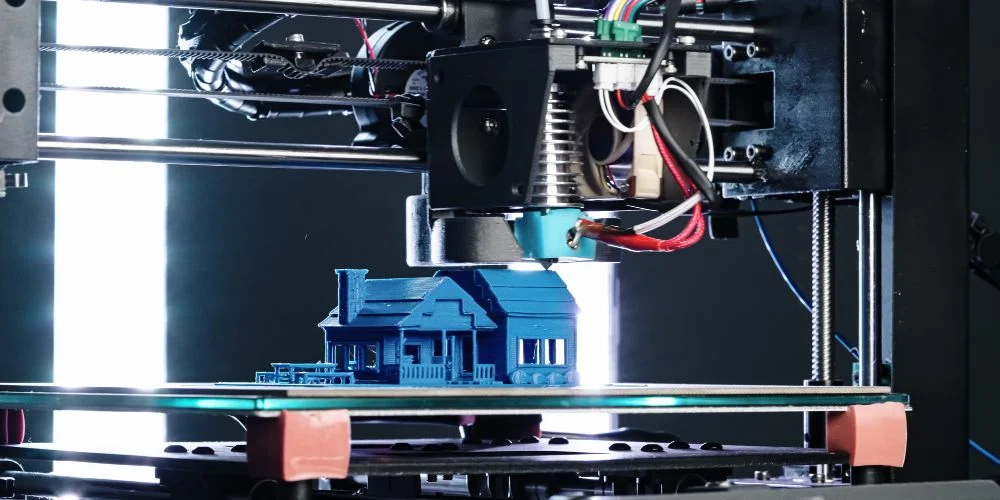
Az FDM nyomtatás működési elve egyszerű. Az extruderbe táplált olvadt filament folyamatos rétegezését jelenti, közvetlenül az építőlapra, egészen addig ameddig létre nem jön a tervezett modell. Először azonban számítógépen kell megtervezned a nyomtatni kívánt fájlt, hogy az FDM nyomtató képes legyen fizikai tárggyá alakítani ezt.
Amikor a terv a helyére kerül a következő teendőd az, hogy filament tekercset kell helyezned a nyomtatóba. Amint a fúvóka elérte a megfelelő hőmérsékletet, a nyomtató elkezdi adagolni a filamentet az extruder fejen és fúvókán keresztül.
Ez az extruder fej egy három tengelyes készülékhez kapcsolódik. Így mozog az X, Y, és Z tengely mentén. A nyomtató apró szálakat nyom ki a megolvasztott filamentből és rétegről-rétegre viszi fel őket a dizájn által meghatározott útvonal mentén.
Az FDM nyomtatás előnyei
- Lehetővé teszi összetett formák és üregek használatát.
- Meglehetősen tiszta, könnyű és irodabarát nyomtatási technológia.
- Költséghatékony, ami segít csökkenteni a gyártási költségeket.
- Lerövidíti a gyártási időt így a termék sokkal hamarabb kerülhet piacra.
- Az FDM nyomtatás során használt hőre lágyuló műanyag úgy mechanikai, mint környezeti szempontból is stabil.
FDM technológia lépésről-lépésre
FDM nyomtató alkatrészei
Az FDM nyomtatók rendelkeznek néhány kulcsfontosságú alkatrésszel, melyek együttesen teszik lehetővé a nyomtatási folyamatot. Nézzük meg tehát miből is áll egy FDM nyomtató:
Extruder
Az extruder az az alkatrész, melyen keresztül halad a filament. Van egy hideg vége ahol adagolásra kerül a filament és egy hotend része, ahol megolvad az anyag. Majd egy motor segítségével a megolvasztott filament egy apró fúvókába kerül, amely rétegenként extrudálja a filamentet a nyomtatóasztalra és így jön létre a 3D modell.
Építőtálca
Az építőtálca egy sima felület ahová a fúvóka a 3D nyomtatáshoz szükséges filament rétegeket helyezi. Normál esetben ez egy fűtött tárgyasztal, mely a nyomtatás során megtart egy bizonyos hőmérsékletet a rétegek között azért, hogy a réteg- illetve tárgyasztaltapadás sikeresebb legyen. Ugyanakkor a fűtött tárgyasztalok csökkentik a vetemedés kockázatát és az X valamint Y tengelyről a tárgy méreteihez igazodva eltolhatók. Éppen ezért, minőségi 3D modellek nyomtatásához szerezd be a legjobb építőtálcákat.
Filament
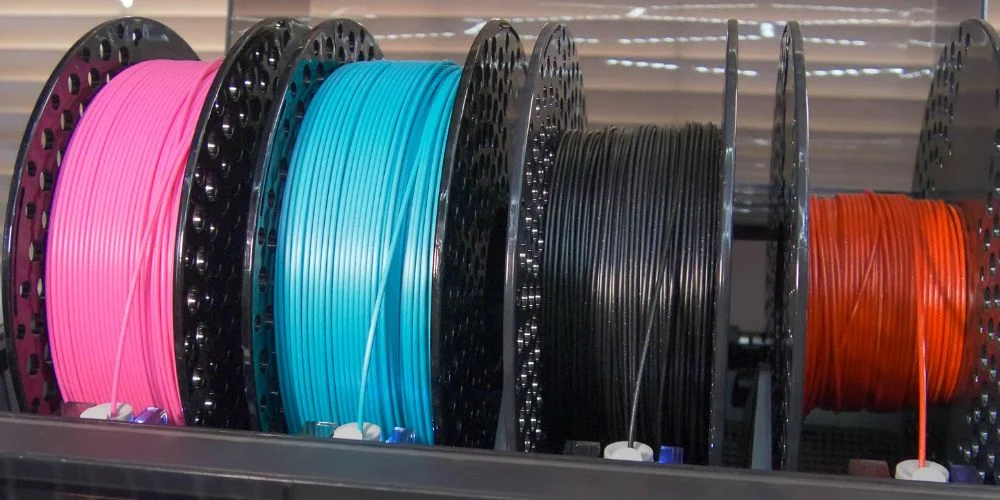
Az FDM ipari minőségű hőre lágyuló műanyagokat, például ABS-t és PETG-t használ, amelyekből hosszú, vékony szál készül, és orsóra van tekercselve. FDM nyomtatója esetén a filament átmérője körülbelül 1,75 mm és 3 mm között lehet. Használja ki a élénk filamentopciókat, és szabja személyre őket kreativitása felszabadításához.
Vezérlőrendszer
Az FDM nyomtató vezérlőrendszere felügyeli a nyomtatási folyamatot. Mikrokontrollerrel rendelkezik, amelyik érthetővé teszi a szeletelt modell parancsait, vezérli a tárgyasztal és extruder hőmérsékletét és szabályozza azt, ahogyan a motor mozog a tengelyek mentén miközben egyéb beállított paramétereket is felügyel.
FDM nyomtatásban használatos anyagok
Nem mindegyik fajta filament kompatibilis az FDM nyomtatókkal. Íme egy lista a leggyakoribb ipari minőségű filamentekkel, melyek a legmegfelelőbbek FDM nyomtatók számára.
Leggyakoribb filament típusok
PLA
Politejsav azaz PLA – a leggyakrabban használt FDM filament, ami az alacsony vetemedési arányának, könnyű nyomtathatóságának, fényes felületének és a nyomtatás során kibocsátott minimális szagoknak köszönhető. A gyártók cukornádat és kukoricakeményítőt használnak a PLA nyersanyagaként. Ez a filament élénk színekben kapható modellek és prototípusok nyomtatásához.
ABS
Az akrilnitril-butadién-sztirol egy ipari minőségű, hőre lágyuló műanyag, mely tartósságáról, magas hő- és ütésállóságáról ismert. A vetemedés csökkentésének érdekében ABS nyomtatásakor fűtött ágyat kell használnod és utómunkálatok elvégzése szükséges ahhoz, hogy a modell fényes legyen. Ez a filament népszerű választás funkcionális alkatrészek, elektromos burkolatok és autó alkatrészek nyomtatásához.
PETG
Egy másik FDM kompatibilis filament a PETG, mely magába foglalja úgy a PLA, mint az ABS előnyeit, ami erőssé, tartóssá és átlátszóvá teszi. A PETG magas vegyi és ütésállóssággal rendelkezik éppen ezért gyakran választják orvosi felszerelések, kijelzők, ételtárolók, palackok és egyebek nyomtatására.
FLEXIBILIS FILAMENT
Rugalmasságának és ütéselnyelő tulajdonságainak köszönhetően a TPU-t legfőképpen tömítések, telefontokok és lábbelik készítésére használják. A gumi jellegzetességeivel rendelkezik, de keménységi szintje az erőstől a merevig és a rugalmastól a puháig terjed.
ASA
Az ASA az ABS módosított változata rengeteg hasonló tulajdonsággal, de jobb UV-, ütés és időjárás ellenálló képességgel rendelkezik. Nagyszerű mechanikai erőssége, jobb vegyi- és hőállóssága miatt funkcionális alkatrészek, autóalkatrészek, kültéri tárgyak, feliratok nyomtatására alkalmas.
Az FDM nyomtatás folyamata lépésről-lépésre
Kiváló minőségű 3D modellek gyártásához ebben a részben lépésről-lépésre magyarázzuk el az FDM nyomtatás folyamatát.
A 3D modell elkészítése
Először is szükséged van egy 3D modellre , de ez az a pont, ahol sokan hibáznak és az eredmény egy silány minőségű 3D lenyomat. A modell megmentésének érdekében tartsd szem előtt a következő két dolgot.
Tervezési szempontok
A modelltervezés tekintetében az emberek sokszor követnek el olyan gyakori hibákat, mint például a felesleges tartószerkezetek használata orientáció nélkül, ami viszont idő- és filamentveszteséget jelent. Ha a falvastagság nem precíz, a modell törékennyé válik. Tehát nyomtatás előtt ne feledd az alábbi tervezési szempontokat.
- Fokozatos szögekkel csökkentsd az overhang (kiszögellés) mértékét
- Adj a mozgó alkatrészeknek megfelelő távolságokat és tűréshatárokat
- Gondoskodj a chamfer és fillet (letörés) használatáról
- Szabályozd a hőelvezetést
- Javítsd a rétegtapadást
- Alkalmazz utómegmunkálás technikákat
- Ne tervezz semmi olyasmit, ami meghaladja a nyomtató képességeit.
CAD szoftver használata a modell létrehozásához
A dizájnok létrehozásához és módosításához használj CAD szoftvert. Ismerkedj meg tehát a szoftver eszközeivel és felületével. Méretezd megfelelően a modellt a helyes nyomtatási méret biztosítása és a torzulás elkerülése érdekében. Fedezd fel a 2D-s rajzeszközöket a modell alapformájának megrajzolásához, majd változtasd 3D-s modellé. Részletek kidolgozásához használd a szoftvert. Adj különlegességeket a dizájnhoz és módosítsd a méreteit. Hibák ellenőrzéséhez és módosítások elvégzéséhez használd a szoftver elemző eszközét. A modell mentéséhez válaszd ki a megfelelő fájlformátumot és küldd át a szeletelő programba. G-kód generálásához határozd meg a modell paramétereit és a nyomtatás elindításához töltsd fel őket a nyomtatóba.
Ezután gyakran kell ellenőrizned a nyomtatási folyamatot és szükség esetén meg kell oldanod a felmerülő problémákat.
A modell szeletelése
Most, hogy meg van a modell, itt az ideje, hogy Szeletelő programmal feldarabold. Ez a program hozzávetőlegesen kiszámítja a szükséges filament mennyiséget és kidolgozza a modell előállításához szükséges útvonalat.
Szeletelő program áttekintés
A szeletelő, ahogyan azt a neve is mutatja, vékony rétegekre (0.1 – 0.3 milliméter) szeleteli a 3D modellt. A program G-kódokat vagy az extruder útvonalát meghatározó utasítások hosszú listáját generálja. Az utasításokat követve az extruder rétegenként extrudálja a filamentet így létrehozván a 3D modellt. Ugyanakkor a szeletelő kiszámítja a kitöltési sűrűséget, hőmérsékletet és nyomtatási sebességet.
Szeletelő beállítások módosítása
Módosítások elvégzéséhez csak nyisd meg a programot és szerkeszd a paramétereket. Mindeközben gondolj a modell általad preferált minőségére, jellegzetességeire valamint a filament tulajdonságaira. Végez kísérleteket, míg megtalálod a helyes beállításokat.
Filament betöltése és a nyomtató kalibrálása
Filament betöltési eljárások
Olvasd el a nyomtatód kezelési útmutatóját. Melegítsd elő a nyomtatót és tisztítsd meg a filament végeit mielőtt bevezetnéd a nyomtatóba. Ekkor a filament megolvad és az extruderbe érve a fúvókába áramlik.
Tárgyasztal szintezés és fúvóka kalibrálás
Használj szintezőt vagy egy papírlapot az építőtálca beállításához és mozgasd közelebb vagy távolabb a fúvókához. Ezt a folyamatot az építőtálca minden pontján el kell végezned, hogy biztosítsd a fúvóka helyes szintezését. A fúvóka kalibrálásához ellenőrizd a távolságot az építőlemez különböző oldalain.
Nyomtatás elindítása
Ha minden szükséges beállítást elvégeztél kezdődhet a nyomtatás az alábbiak szerint.
Nyomtatási feladat elküldése a nyomtatónak
Hálózati kapcsolat vagy SD kártya segítségével küldd át a G-kódokat a készüléknek és a nyomtatás megkezdéséhez válaszd ki a modellnek megfelelő fájlt.
Nyomtatási folyamat nyomon követése
Az egész nyomtatási folyamatot aktívan kell figyelned mivel az olyan problémák, mint a vetemedés, rossz rétegtapadás vagy filament dugulás, elég gyakoriak ennél a nyomtatási technológiánál. Ha tehát ez előfordul, végezd el a megfelelő beállításokat, hogy minőségi modelleket kapj.
Az FDM nyomtatás előnyei
Az FDM nyomtatás számos előnnyel jár különböző ágazatokban. Az alábbiakban részletezni fogjuk az ezzel a technológiával járó előnyöket.
Sokoldalúság és széles körű alkalmazás
Az FDM különböző felhasználási módokat biztosít, a prototípus készítéstől a kutatásokig. A következőkben jobban megvizsgálunk néhány ilyen alkalmazást.
Prototípusgyártás
Az FDM gyors átfutási időt tesz lehetővé, előnyei közé tartozik a szapora ismétlési folyamat és prototípusgyártás. Felgyorsítja a termékfejlesztési ciklust és csökkenti a termékek piacra jutási idejét.
Gyártás és termelés
Az FDM technológia kiküszöböli a hagyományos gyártás termelési problémáit és hozzájárul a gyorsabb prototípusgyártáshoz valamint az összetett geometriák használatához a modelltervezésben.
Oktatás és kutatás
A kutatók és hallgatók e technológia segítségével fizikai modelleket hozhatnak létre, tervezési koncepciókat értékelhetnek és elvégezhetik a megfelelő módosításokat. Nagyszerű oktatási módszer mivel a hallgatók fejleszthetik kreativitásukat a modellek révén.
Költséghatékonyság és hozzáférhetőség
Az FDM nyomtatók megfizethetősége
Ezek a nyomtatók különböző kategóriákban állnak rendelkezésre. Már néhány száz fontért beszerezhetsz egy kezdő szintű nyomtatót, de ha a legjobb tulajdonságokkal rendelkező profi modellt szeretnél akkor a beszerzési ár elérheti a 10 ezer vagy ennél nagyobb összeget is.
Filamentek elérhetősége
Az ASA, TPU, PLA, és PETG csak néhány a legjobb opció közül és ami még ennél is jobb, hogy széles körben elérhetőek. Első osztályú modell nyomtatásához válassz minőségi filamentet, mely életre kelti a modell dizájnját.
Korlátozások és kihívások
Habár ezen nyomtatási technológia számos előnnyel jár, nem hanyagolhatjuk el a korlátozásait sem. Néhány trükkel és tanáccsal könnyedén kicselezheted ezeket a korlátozásokat. Az alábbiak a leggyakoribb kihívások, melyekkel a felhasználók nyomtatás közben találkozhatnak.
Rétegvonalak és felületkezelés
A durva felület és a látható rétegvonalak az első problémák közé sorolhatóak. Ezek elrontják a modell esztétikáját.
Rétegvonalak minimalizálása
A probléma megszüntetéséhez használj kis méretű fúvókát, állíts a nyomtatási sebességen és hőmérsékleten valamint csökkentsd a rétegmagasságot. Fejleszd a hűtőrendszert a felmelegedés csökkentésének érdekében és javíts a rétegtapadáson.
Utómunkálatok
Jobb felületkezelés érdekében végezz utómunkálatokat, mint például a csiszolás. A modell felületi simaságának érdekében használj csiszolópapírt. Az aceton vagy hasonló termékek rendkívül alkalmasak a sima felület eléréséhez.
Méretpontosság és tűréshatár
Fontos a méretpontosság és a tűréshatár, hogy a szabványoknak megfelelő, funkcionális prototípusok készüljenek. Azonban néhány tényező problémákat okozhat és tönkretehetik a modellt:
Tényezők, melyek hatással vannak a méretpontosságra
Nem megfelelő filament átmérő, rossz hűtőrendszer, vetemedés, helytelen extruder hőmérséklet és zsugorodás – ezek mind hatással lehetnek a modell méretpontosságára. A rétegmagasság, nyomtatási sebesség és rossz rétegtapadás szintén hozzájárulhatnak ehhez a problémához.
Kalibrálás és finomhangolás
A nyomtató kalibrálása és finomhangolása segíthetnek a probléma megoldásában. A rétegtapadás javítása érdekében szintezd a tárgyasztalt és állíts a rétegmagasságon. Mérethibák elkerülése végett ellenőrizd le újra az extruder beállításait. Ellenőrizd, hogy pontos-e az áramlási sebesség és kalibráld a nyomtatási sebességet és hőmérsékletet
Overhang (kiszögellés) és támasztékok
A nem alátámasztott kiszögellések nyomtatási hibákhoz vezethetnek. Bonyolult modellek nyomtatásakor a túlzott tartószerkezetek meghosszabbíthatják a nyomtatási időt. Nyomokat is hagyhat, melyek érdessé teszik a modell felületét.
Kiszögellések kezelése
Az ideiglenes tartószerkezetek használata minimalizálja ezt a problémát. A szeletelő program is létrehozhatja ezt a támasztékot vagy te is hozzáadhatod, hogy csökkentsd a modell torzulásának kockázatát. A modell elkészülte után eltávolíthatod ezeket a támasztékokat.
Támasztékok típusai
A támasztékok különböző típusúak lehetnek, mint például a filamentveszteség csökkentését szolgáló tree támaszték. Ez a támaszték szintén nagyon könnyen eltávolítható. Ha a modellnek robusztusabb támasztékra van szüksége válassz sűrűbb szerkezetű támasztékot, habár ennek kissé nehezebb az eltávolítása. Egy másik támaszték típus az, amelyiket oda helyezheted, ahol éppen szükség van rá.
Hibalehárítás és tanácsok az FDM nyomtatáshoz
Gyakori problémák és megoldások
Az FDM technológiával való nyomtatás olyan problémákat foglal magába, melyek nem sokban különböznek a hagyományos nyomtatástól. Ezek közül a leggyakoribbak az alábbiak:
Vetemedés és tárgyasztal tapadással kapcsolatos problémák
Ez a két probléma legfőképpen akkor fordul elő, ha a filament a tárgyasztal nem megfelelő felmelegítése miatt nem tapad vagy rossz a rétegtapadás. A megoldás fűtött tárgyasztal használata. A nyomtató házak, peremek és tapadást elősegítő eszközök használata szintén segít megoldani ezt a problémát. Ellenőrizd a nyomtatási hőmérsékletet és sebességet valamint nyomtatás előtt mindig tisztítsd meg az építőtálca felületét.
Húrozás és szivárgás
A hátramaradt filament a nyomtatás szüneteltetése során is tovább folyhat, ami húrozáshoz és szivárgáshoz vezet. Ezt okozhatja rosszul szintezett tárgyasztal, túl gyors nyomtatási sebesség vagy túl magas extruder hőmérséklet.
Ezért hát a probléma csökkentése érdekében kalibráld újra a visszahúzási beállításokat és szabályozd a sebességet valamint hőmérsékletet.
Filament elakadás és extrudálási problémák
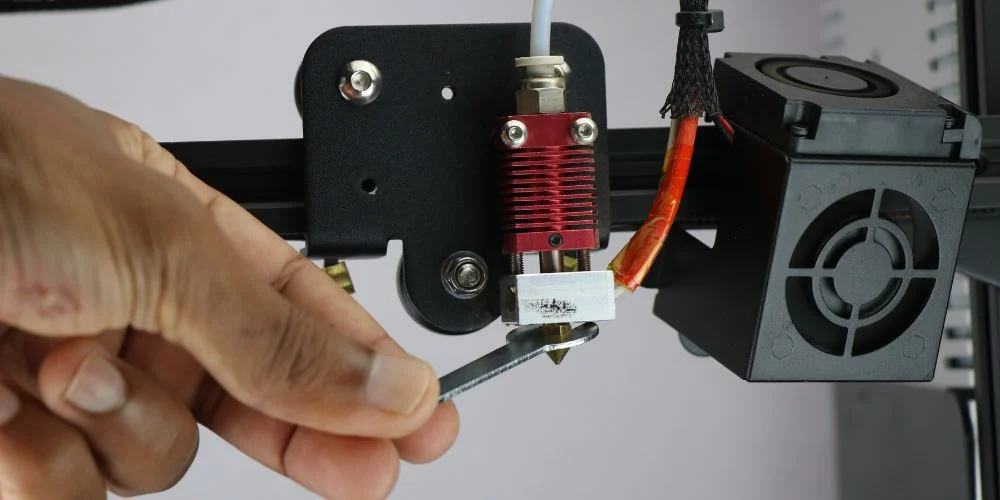
Ha az extruder hőmérséklete nem megfelelő vagy a filament a fúvókába ragad, akkor ilyen jellegű problémáid akadhatnak. A filament helytelen betáplálása is elakadáshoz vezethet. Ennek elkerülése végett mindig tisztítsd meg alaposan a fúvókát vagy szükség szerint cseréld le, használj kiváló minőségű filamentet és töltsd be megfelelően a nyomtatóba. Kalibráld a nyomtatási sebességet és találd meg a helyes nyomtatási hőmérsékletet.
Legfontosabb tanácsok az optimalizáláshoz
Nyomtatási sebesség és rétegmagassági szempontok
Az olyan problémák, mint vetemedés és húrozás akkor fordulnak elő, ha a rétegmagasság nem megfelelő vagy a nyomtatási sebesség szabályozást igényel. Összetett modellek esetén a gyors nyomtatás a modell részleteinek kidolgozását kompromittálja, ezért a részletgazdag kidolgozás érdekében csökkentsd a nyomtatási sebességet. Próbálj meg lefuttatni néhány kísérleti nyomtatást, hogy megtaláld a pontos sebességet.
A vastag rétegek nyomtatása gyorsabbnak tűnhet, de veszélyezteti az apró részletek kidolgozását. Ezzel szemben a vékony rétegek nagyszerű opciónak bizonyulnak részletgazdag modellek nyomtatásakor, habár túl sok időt vesznek igénybe. Találd meg a nyomtatási igényeidnek megfelelő rétegmagasságot.
Hőmérséklet beállítások és hűtés
Minden filament más-más olvadási ponttal rendelkezik. Ebből következik, hogy vannak olyan filamentek, melyek nagy sebességgel nyomtathatóak és vannak, amelyek nem. A megfelelő hőmérséklet kiválasztásához olvasd el a filament útmutatóját. A fűtött tárgyasztal elősegíti a jobb rétegtapadást. Ezért melegítsd elő a tárgyasztalt a használt filament előírásainak megfelelően.
A rétegek megfelelő hűtése elengedhetetlen a húrozás és szivárgás elkerülése érdekében. A túlmelegedés elkerülésének érdekében használj hűtőventilátorokat így a filament hamarabb tud megszilárdulni.
Tervezési szempontok
Ismerd meg hogyan válaszd ki a megfelelő filamentet a dizájn és a modell összetettségének függvényében. A falvastagságnak szintén kompatibilisnek kell lennie a dizájnnal. Ha szükséges, használj támasztékokat és a modell simább felületének érdekében vedd fontolóra a modell orientációját.
Gyakran ismételt kérdések
Mi az az FDM nyomtató?
A Fused Deposition Modeling (szálhúzásos) nyomtatás egy 1989-ben szabadalmaztatott modern 3D nyomtatási technológia.
Mi a különbség az FDM és a PLA között?
Az FDM egy nyomtatási technológia míg a PLA egy 3D nyomtatásra alkalmas filament típus.
Miért jobb az FDM?
Az FDM egy fejlett 3D nyomtatási technológia, amelyik gyors, megfizethető, minőségi modellek gyártását szolgálja és filamentek széles választékával kompatibilis.
Mi az az FDM vagy SLS nyomtató?
Az FDM a Fused Deposition Modeling (szálhúzásos nyomtatás) rövidítése míg az SLS jelentése Selective Laser Sintering (szelektív lézerszintezés). Mindkettő ugyanazt az additív gyártási technológiát használja, de az FDM nyomtatókkal szemben az SLS nyomtatók lézer segítségével valósítják meg a szelektív szintezést és nem pedig hőre lágyuló műanyag filamentekkel dolgoznak.
Melyek az FDM nyomtatás hátrányai?
Az FDM nyomtatás leggyakoribb hátrányai közé tartozik az érdes felületű modellek, húrozás és szivárgás, vetemedés és zsugorodás.
Mire jó az FDM technológia?
Ez a technológia változatos alkalmazási lehetőségeket kínál, mint például sablonok, prototípusok, építészeti modellek és egyebek nyomtatása.
Az FDM nyomtatás számos előnnyel jár és nehéz mindent egyetlen cikkben részletezni. A nyomtatási folyamatokat sokkal gyorsabbá, könnyebbé és költséghatékonyabbá tette. Forradalmat teremtett a prototípusgyártásban és termelési folyamatokban.


